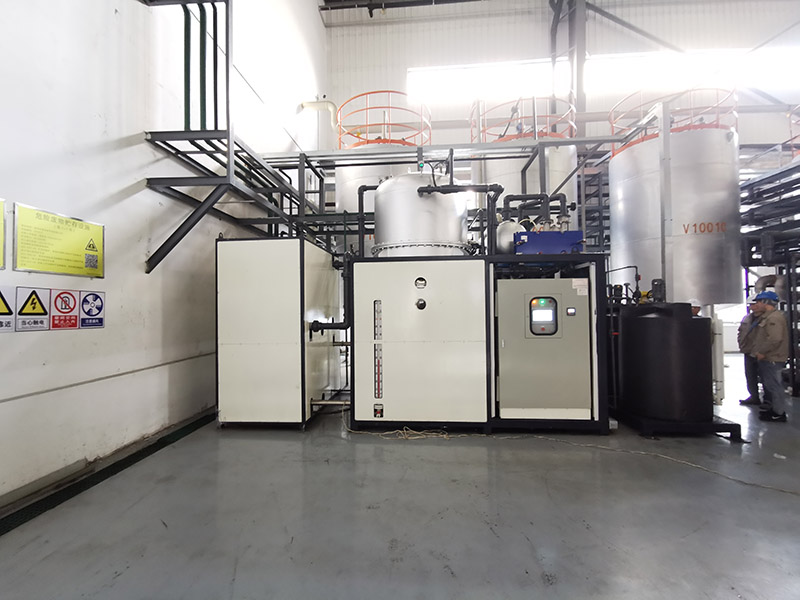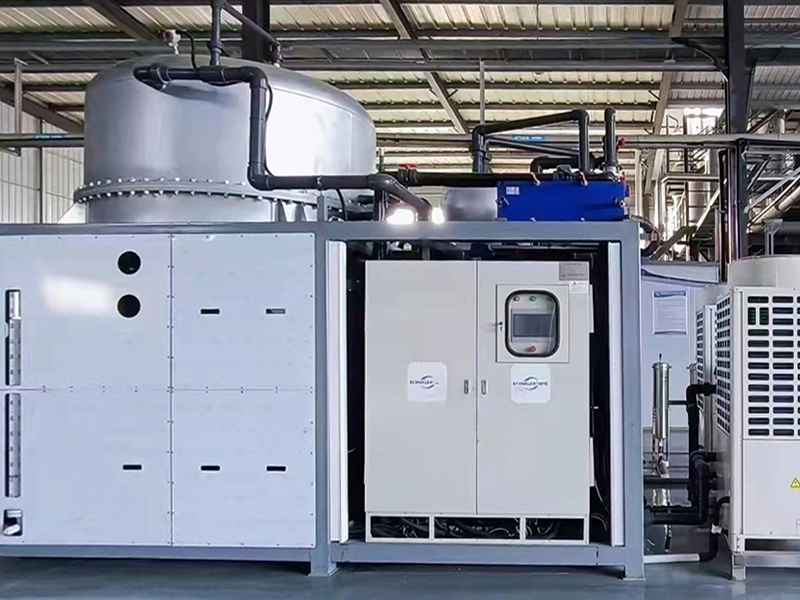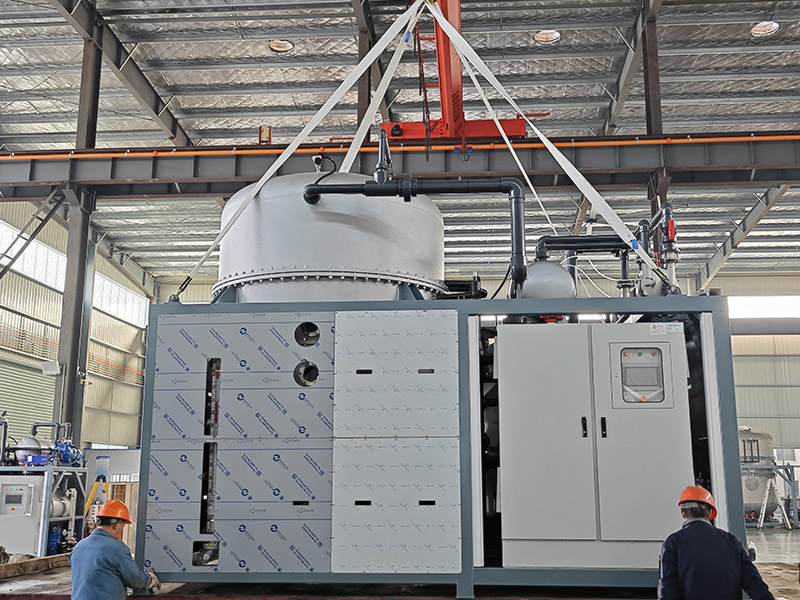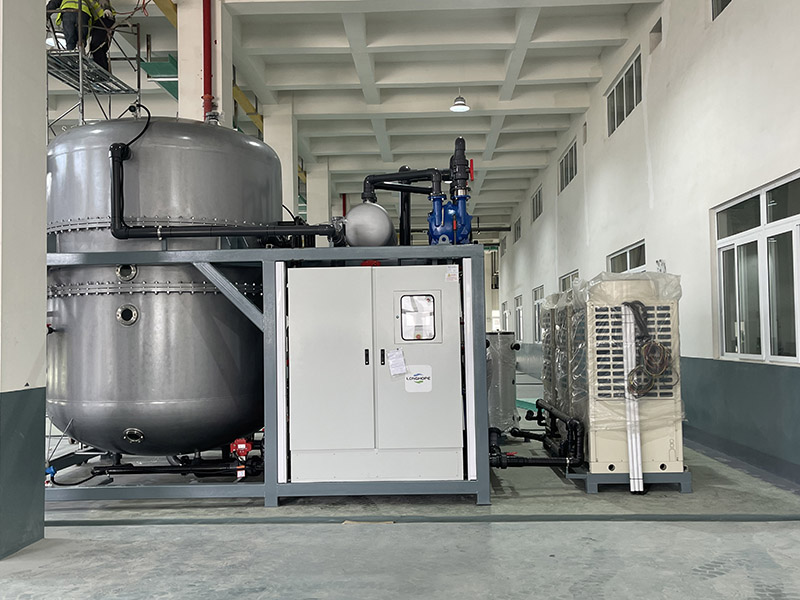
Évaporateur
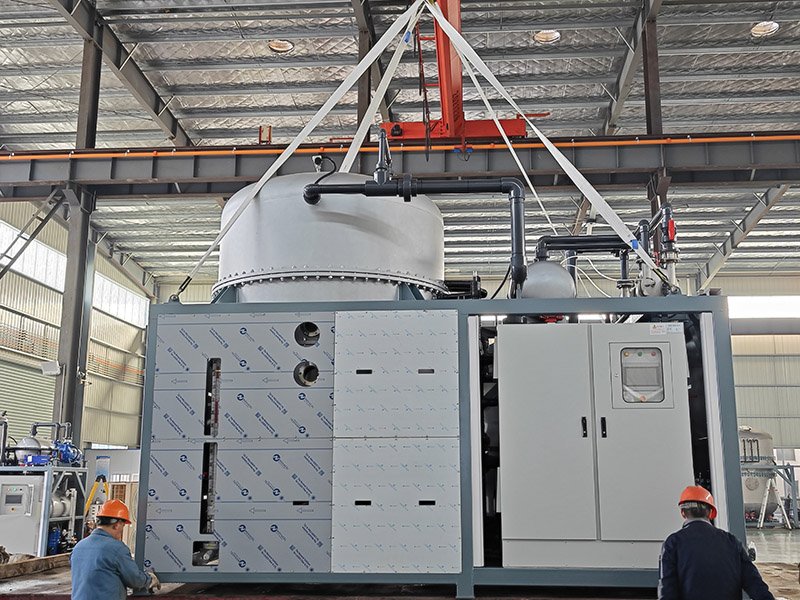
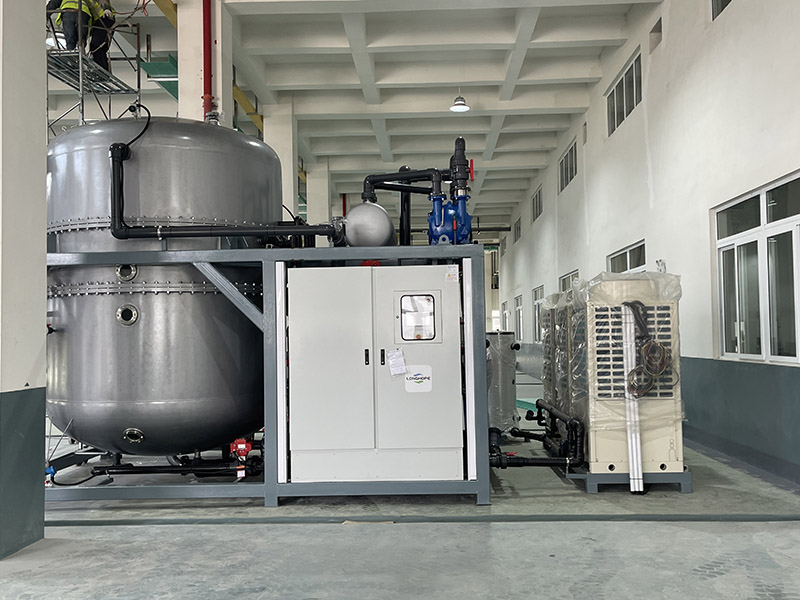

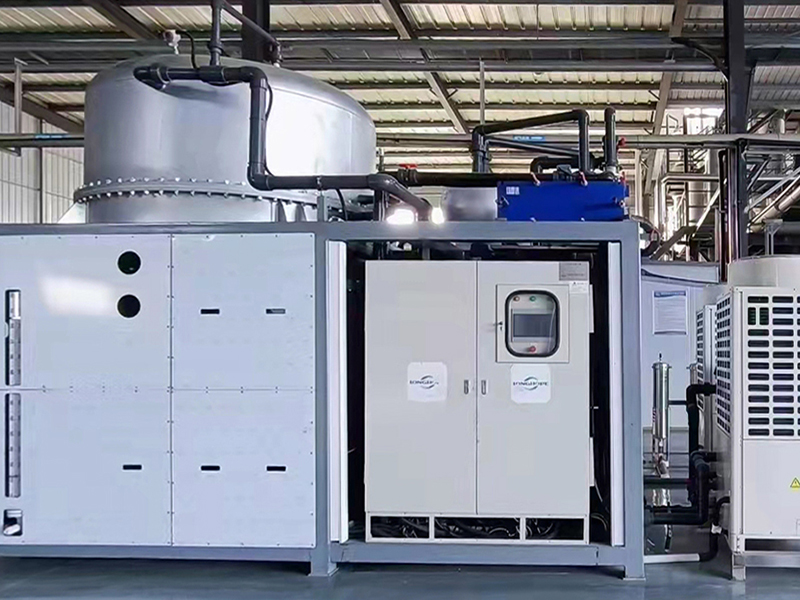
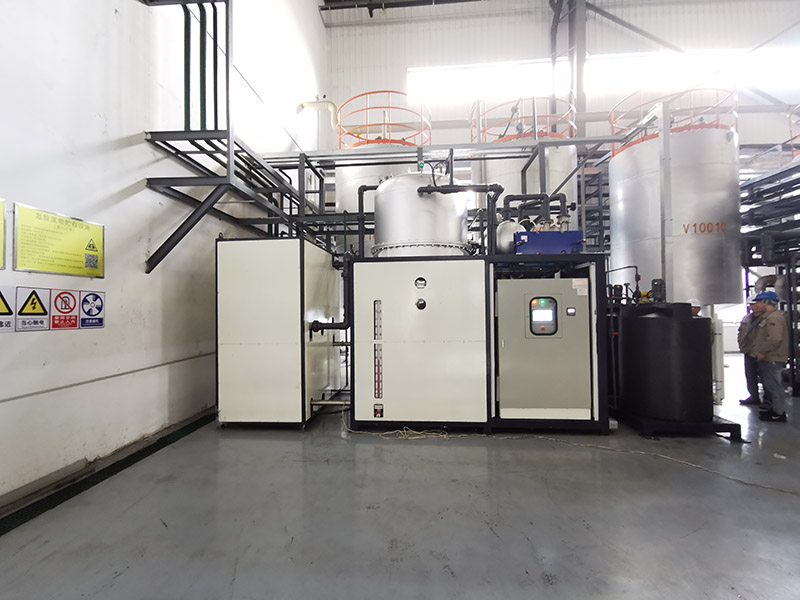
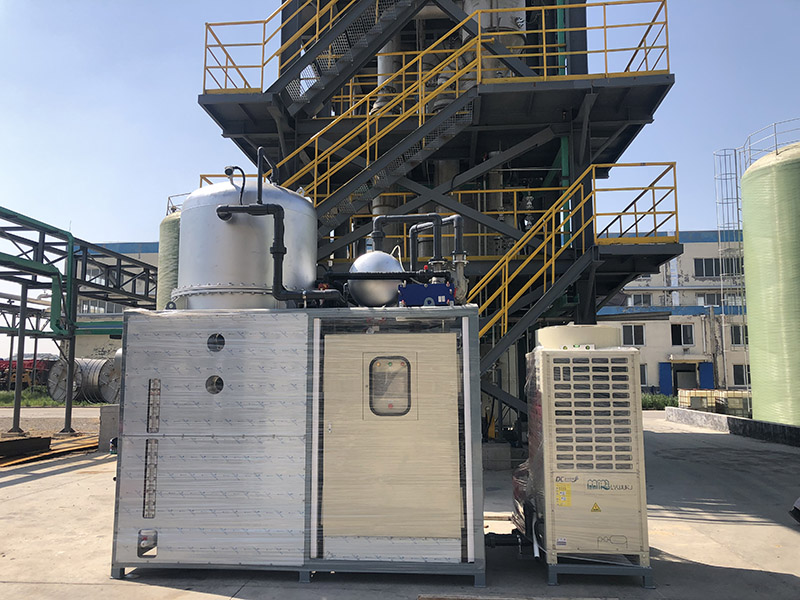
Évaporation à basse température v-HP-SF-20000
Actuellement, le traitement des effluents industriels liquides repose couramment sur des méthodes physico-chimiques, le traitement membranaire, la distillation à haute température, le traitement biochimique, l'évaporation à basse température et d'autres procédés. L'évaporation à basse température présente plusieurs avantages : une température d'évaporation basse, une faible propension à l'entartrage, une chaîne de traitement très courte, un équipement simple à utiliser, un haut degré d'automatisation, une efficacité de concentration accrue et une maintenance facilitée. Ce procédé est largement utilisé pour le traitement standard, la concentration, le recyclage et le traitement spécifique des effluents industriels liquides.
Concentration des liquides usés
Concentration du lixiviat de décharge
Le lixiviat de décharge est un type de déchet organique liquide très concentré, caractérisé par une forte concentration en DCO, une chrominance élevée, une forte odeur et une grande difficulté de traitement. Actuellement, la technologie d'osmose inverse (OI) ne permet de traiter qu'environ 20 % à 50 % des effluents liquides fortement salins, chrominants et présentant une DCO élevée, et difficilement biodégradables. Le traitement de ces effluents concentrés repose généralement sur la combustion à contre-courant et la réinjection, mais cette méthode n'est pas efficace et engendre une forte consommation d'énergie.
Compte tenu des insuffisances du procédé actuel de concentration membranaire du lixiviat de décharge, ce dernier est concentré par évaporation sous vide à basse température. Les sels inorganiques et les substances volatiles sont entraînés par la vapeur, tandis que certains polluants non volatils, métaux lourds, impuretés solides et autres substances demeurent dans le liquide concentré. Ce dernier est ensuite réduit par centrifugation, filtration sous pression et autres procédés. Le liquide évaporé est renvoyé en amont de l'évaporateur basse température pour une évaporation en circuit fermé, et le condensat produit est rejeté ou réutilisé conformément à la réglementation en vigueur.
Une étude approfondie a été menée sur le lixiviat de décharge traité par évaporation à basse température. Les résultats montrent que l'eau est séparée du lixiviat par ce procédé. Les acides organiques volatils, l'ammoniac et les hydrocarbures volatils se retrouvent dans le condensat avec la vapeur d'eau, tandis que les substances inorganiques, les métaux lourds et la plupart des substances organiques restent dans le concentré. Les teneurs en DCO, TDS et NH₃-N du condensat diminuent. L'évaporation permet de concentrer le lixiviat à environ 2 % à 10 % de son volume initial.
Concentration de liquide de déchet dangereux
Actuellement, les déchets liquides dangereux produits par l'industrie comprennent principalement les eaux usées d'usinage, de galvanoplastie, de coupe, de nettoyage, de traitement des fluides fluorescents et autres. Leur composition contient souvent des composants clairement spécifiés dans la Liste nationale des déchets dangereux. À l'heure actuelle, leur élimination repose principalement sur le recours à des entreprises tierces agréées. Si un traitement de réduction par évaporation à basse température est appliqué avant le transport et la sous-traitance, les coûts d'élimination de ces déchets liquides dangereux et la consommation d'énergie peuvent être considérablement réduits.
La technologie d'évaporation à basse température est utilisée dans le traitement de concentration et de réduction des déchets liquides dangereux ; la concentration du liquide atteint 75 %, la concentration des impuretés dans le liquide concentré est de 80 % et les polluants contenus dans le liquide sont bien éliminés.
Réduction des liquides résiduaires et traitement standard
La forte teneur en sel des déchets liquides issus de l'industrie chimique du charbon rend difficile leur dégradation.
Les effluents liquides de l'industrie chimique du charbon présentent généralement une DCO élevée, une forte salinité, une dégradation difficile et contiennent des substances toxiques. Certains tensioactifs se caractérisent par une forte lipophilie, un pouvoir émulsifiant et dispersant important, une grande stabilité et une faible dégradation. Actuellement, les procédés de traitement classiques consistent à éliminer les impuretés par des grilles, des bassins de clarification à haute densité et des filtres multimédias, à éliminer les ions incrustés par des systèmes d'échange d'ions et des résines chélatantes, à éliminer les polluants organiques par une série d'étapes d'acidification hydrolytique, de traitement au charbon actif, de bioréacteur à membrane MBR et d'oxydation catalytique à l'ozone, puis à filtrer et concentrer ces effluents par ultrafiltration et osmose inverse à double membrane en deux étapes. La liqueur-mère concentrée est ensuite évaporée et cristallisée pour produire un sel mixte. L'évaporateur haute température utilisé dans le système d'évaporation est énergivore. Compte tenu de la composition des effluents liquides et des caractéristiques de la liqueur-mère concentrée par osmose inverse, il est essentiel de développer et d'utiliser des technologies de traitement avancées et économiques. Le système d'évaporation à basse température est introduit en fin de processus pour cristalliser et sécher le liquide mère, ce qui permet d'atteindre le rejet zéro d'eaux usées à forte teneur en sel dans l'industrie chimique du charbon.
traitement des déchets liquides des champs pétrolifères
Les effluents liquides issus de l'exploitation des hydrocarbures lourds se caractérisent par une forte teneur en huile, en matières en suspension et en salinité. La séparation huile-eau est généralement réalisée par chauffage sur serpentin, la chaleur nécessaire étant fournie par des chaudières. La combustion dans ces chaudières requiert une grande quantité d'eau de haute qualité. L'eau chauffée à une température donnée est ensuite injectée dans le serpentin pour l'échange thermique, ce qui rend difficile l'approvisionnement en eau sur site. C'est pourquoi on utilise généralement l'évaporation pour transformer les effluents liquides issus de l'exploitation pétrolière en eau de haute qualité destinée à l'alimentation des chaudières. Ce procédé permet non seulement de traiter les eaux usées des champs pétrolifères, mais aussi de fournir une source d'eau de haute qualité pour les chaudières, constituant ainsi un modèle efficace de recyclage et de réutilisation des ressources.
L'évaporation à basse température est utilisée pour traiter les eaux usées des stations d'épuration des champs gaziers, les eaux usées issues de l'exploitation de pétrole lourd à forte salinité et dureté, ainsi que les effluents liquides provenant de champs gaziers à haute teneur en soufre. Après traitement des effluents liquides issus de l'exploitation de pétrole lourd, la concentration en silice est inférieure à 50 mg/L, la teneur en huile est inférieure à 2,0 mg/L et la conductivité de l'eau distillée obtenue par évaporation n'est que de 17 μS/cm, ce qui répond aux exigences d'alimentation des chaudières. Les effluents liquides soufrés sont adoucis par l'ajout d'un alcali complexe, d'un coagulant et d'un floculant, puis traités et réutilisés dans la chaudière de récupération thermique. Un rejet zéro est ainsi obtenu grâce à une planification optimisée, combinée à d'autres procédés de traitement des eaux. Par ailleurs, la technologie d'évaporation à basse température est utilisée pour traiter les effluents liquides à forte salinité, les fluides de forage usés, les eaux de reflux de fracturation et autres effluents liquides générés lors du forage. L'eau traitée est conforme aux normes correspondantes de la « Norme globale de rejet des eaux usées ».
traitement spécial des déchets liquides
L'évaporation à basse température est également utilisée pour le traitement des déchets de peinture, des fluides de coupe, des émulsions résiduaires, des déchets de produits chimiques fins, des déchets de galvanoplastie et d'autres déchets liquides spécifiques. Compte tenu du faible volume de production, de la forte teneur en polluants organiques réfractaires, de la composition complexe et de la difficulté de traitement, les procédés physico-chimiques et les techniques de traitement membranaire sont longs, nécessitent une maintenance fréquente et engendrent des coûts de traitement élevés.
Les effluents liquides issus de la peinture au pistolet peuvent être classés, selon leur origine, en effluents de dégraissage, de phosphatation et de passivation, d'électrophorèse, ainsi qu'en eaux de recirculation et autres effluents d'atelier de peinture. Ces effluents contiennent une grande quantité de particules de peinture, de matières en suspension, de tensioactifs, d'huiles d'émulsion et de solvants organiques. Leur composition est complexe et leur couleur varie considérablement. En l'absence de traitement adéquat, ces polluants peuvent être rejetés sans respecter les normes, entraînant une grave pollution de l'environnement. Le procédé de « salage-évaporation » est utilisé pour traiter ces effluents. Dans des conditions optimales, la DCO de l'effluent est fortement réduite, avec un taux d'élimination de 89,3 %.
Le fluide de coupe est traité par évaporation à basse température. Après traitement, le taux d'élimination moyen des matières en suspension totales dépasse 99,38 %, et les taux d'élimination moyens de l'huile, de la DCO, de l'azote total, du phosphore total, du cuivre et du zinc sont respectivement de 99,07 %, 98,64 %, 81,28 %, 99,33 %, 98,69 % et 99,79 %. Combiné à un traitement à l'ozone, le taux d'élimination des polluants organiques peut être encore amélioré. Après traitement, les teneurs en matières en suspension, en huile, en matières organiques, en azote total, en phosphore total et en métaux lourds sont toutes conformes aux normes de rejet.
Utilisation des ressources liquides usées
En matière d'utilisation des ressources liquides résiduaires, l'évaporation à basse température est principalement utilisée pour la purification des acides usés et la récupération des métaux lourds, ce qui réduit la pollution environnementale et permet, dans une certaine mesure, le recyclage des ressources, et répond aux exigences nationales en matière de traitement de protection de l'environnement.
Les déchets acides contenant de l'acide nitrique de cuivre et de l'acide nitrique de titane, ainsi que de l'acide fluorhydrique, sont chauffés à basse température pour que l'acide nitrique ou l'acide fluorhydrique et l'eau contenus dans les déchets acides se volatilisent en gaz, et le gaz acide évaporé se refroidit et se condense pour former de l'acide nitrique ou de l'acide fluorhydrique régénéré.
Système de vide : système de vide à anneau d'eau indépendant, avec fonction de démarrage et d'arrêt automatique.